
- 1200 只常规拉丝模月产
- ±0.002 mm≤1.0 mm 孔径公差
- 48 小时修模返修周期
- 6120 份2026 上半年检测单
四类拉拔模具与适配线材
孔径 0.02-30 毫米,按线材材质、截面形状与减面率分工。
四类模具按线材与截面分工:圆孔拉拔用聚晶模,非圆截面用异型模,粗拉与拉管用硬质合金模,超细丝与镜面线材用天然金刚石模。四类模具共用同一套检测台账,模具编号可追溯到坯料批次。
 PCD 拉丝模
聚晶金刚石拉丝模
PCD 模的孔型分入口区、润滑区、工作区、定径区与出口区五段,工作区角度按线材材质取值:铜线常用 12 度,不锈钢丝常用 16 度,镀铜焊丝常用 14 度。角度每偏差 1 度,拉拔力约上升 3…。
查看 PCD 拉丝模 系列 异型模
异型拉丝模具
异型模的难点在截面公差与定径区长度:以 3.2 毫米六角模为例,对角尺寸公差按 ±0.01 毫米控制,定径区长度取对角尺寸的 0.8 倍,即 2.5 毫米到 2.6 毫米。长度过短会加快磨损,…。
查看 异型模 系列 钨钢模
硬质合金拉丝模
粗拉工序的减面率通常取 15%-25%,模具承受的拉拔力可达 300 N 以上,因此坯料外径与镶套方式直接影响寿命。我们在 12 毫米以上规格统一采用镶套结构,外套 45 号钢调质处理,内孔工…。
查看 钨钢模 系列 天然钻石模
天然金刚石拉丝模
这类模具的孔型更依赖手工研磨:一名研磨工完成一只 0.05 毫米孔径的模具,需要 6 小时到 9 小时,孔径每放大 0.005 毫米都要在高倍显微镜下复测。恩德模具现有 4 名研磨工,2026…。
查看 天然钻石模 系列拉丝模选型对照表
六类常见线材的材质、角度与减面率基准值。
选型先看线材,再看减面率,最后才是模具材质。下表按 6 类常见线材给出基准参数,道次分配仍需结合拉拔机台与冷却条件核算。
| 线材类型 | 成品线径 / 截面 | 推荐材质 | 工作区角度 | 单道次减面率 | 建议单只过线量 |
|---|---|---|---|---|---|
| 铜线 | 0.10-1.20 mm | 聚晶金刚石 | 12° | 15%-20% | 60-80 吨 |
| 铝线 | 0.10-0.50 mm | 聚晶金刚石 | 14° | 13%-18% | 40-60 吨 |
| 不锈钢丝 | 0.50-2.00 mm | 聚晶金刚石 | 16° | 12%-15% | 30-45 吨 |
| 气保焊丝 | 0.80-1.60 mm | 钴基聚晶 | 14° | 12%-18% | 40-55 吨 |
| 六角/扁线 | 对角 1.5-8.0 mm | 聚晶或 YG15 | 按截面 | 12%-16% | 20-35 天 |
| 键合金丝 | 0.018-0.05 mm | 天然金刚石 | 8°-10° | 8%-12% | 14-21 天 |
表中数值适用于连续拉拔、冷却液温度 20-45 ℃ 的工况。线速超过 28 m/s 时需把角度下调 1-2 度,并把过滤精度提到 5 微米。
客户验收时能核对的四件事
不是宣传口径,是可以对着检测单逐条核对的差异。
同行普遍能做出合格模具,差异在于能不能被验证。下面 4 条是客户在验收与产线复盘时可以直接核对的内容,不是宣传口径。
逐只三组实测数据
每只模具出厂附孔径、椭圆度、定径区长度三组数值,2026 年上半年共出具检测单 6120 份。孔径超差返工 38 只,返工率 0.62%。
48 小时修模窗口
4 个修模工位、常备四档聚晶半成品 120 只,2026 年 3 月 18 日起承诺 48 小时返修,首批 26 只实际用时 47 小时。修模按模具编号排队,2026 年平均返修用时 41 小时。
同批孔径极差 0.003 mm
50 只以上批量按同一批坯料排产。孔径极差控制在 0.003 毫米以内,2026 年 10 月一批 12 只 0.05 毫米模具极差 0.0008 毫米。
自备慢走丝
异型模型腔不外协,交期比外协路线短 2 天。2026 年 5 月走访的 6 家同行中,4 家把慢走丝工序外协。
一支拉丝模的报价由什么构成
报价差异通常落在坯料与孔型加工两块,拆开看更清楚。
报价由 5 块构成,孔径越小、截面越复杂,坯料与加工两块占比越高。把构成拆开,客户可以判断报价差异究竟落在材料、加工还是检测环节。
聚晶坯料按粒度与尺寸计价,0.05 毫米规格的 0.5 微米坯料单价约为常规 2 微米坯料的 2.3 倍。坯料占单只模具成本的 40%-45%,粒度每降一档,单价再上浮 15% 左右。
含激光打孔、超声波研磨与抛光三道工序,微细模单只加工 4-9 小时。异型模按截面复杂度上浮,三档截面单只工时 6 小时。
每只测 3 个截面并出检测单,异型模增加投影仪比对 8 个特征尺寸。
含 12 个月质保、首次免费修模与 3 年修磨记录存档,天然金刚石模质保期 6 个月。质保期从发货日算起,超期修模按孔径分档收费。
从图纸到发货的四步
常规 7-10 个工作日,异型 12-18 个工作日,每步都有交付物。
从图纸确认到发货分四步,常规规格 7-10 个工作日,异型定制 12-18 个工作日。每一步都有可核对的交付物,客户不必靠电话催进度。
- 图纸与孔型确认
收到图纸或来样后 24 小时内回孔型图,标注孔径、角度与定径区三项尺寸。
- 坯料与打孔
按孔径选粒度坯料,激光打孔留 0.03-0.05 毫米余量,坯料 100% 做着色探伤。
- 研磨与检测
超声波研磨分 3-4 级,末道用 0.5 微米研磨膏,出厂测 3 截面并打印检测单。
- 发货与修模
河北周边 24 小时内发出,质保期内首次修模免费,返修承诺 48 小时。
车间与产线的最近记录
按时间倒序,每篇含交付对象、时间与实测数据。
0.05 毫米聚晶模交付江苏钢帘线厂
10 月 26 日,0.05 毫米孔径聚晶拉丝模 12 只发往江苏一家钢帘线厂,附 400 倍孔壁照片与孔径实测数据。同类 0.05 毫米规格当月共交付 34 只。
3.2 毫米六角异型模通过首件试拉
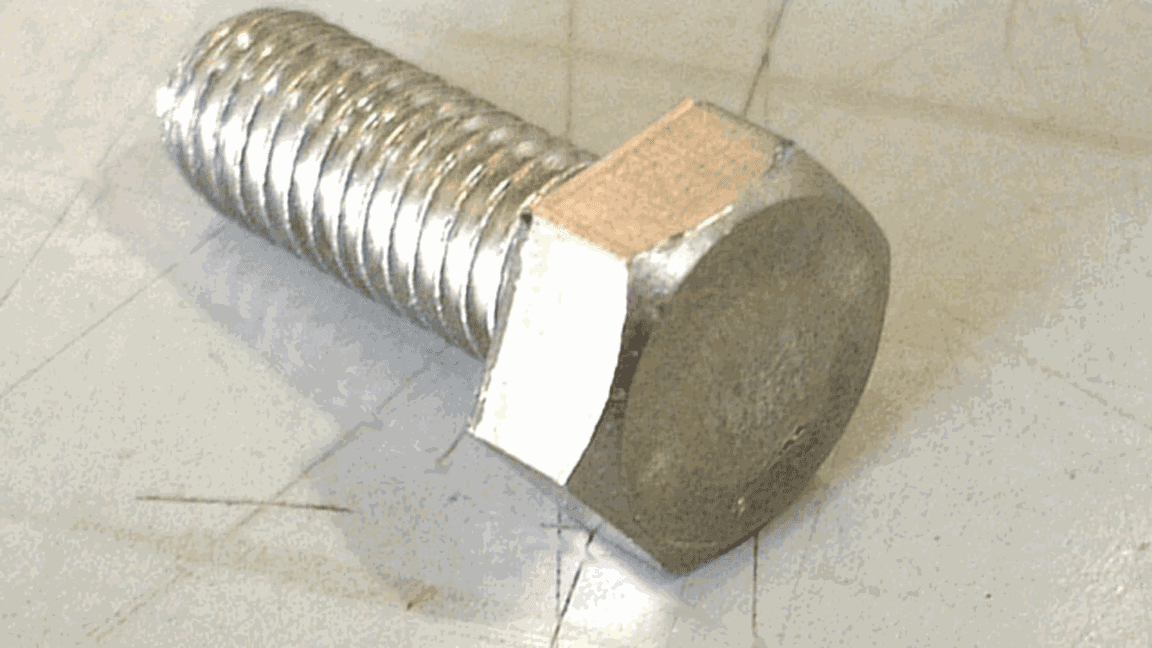
9 月 3 日,为浙江紧固件厂定制的 3.2 毫米六角异型拉丝模完成首件试拉,5 个截面对角尺寸极差 0.006 毫米。首件报告含 5 个截面的对角与对边尺寸,客户 9 月 5 日签字确认。
2.6 毫米铜线模完成 90 天试用
7 月 18 日,河北一家铜线厂反馈 2.6 毫米 PCD 拉丝模连续运行 90 天,累计过线 612 吨,孔径扩大 0.004 毫米。客户按月记录孔径,90 天累计过线 612 吨,仍在继续使用。
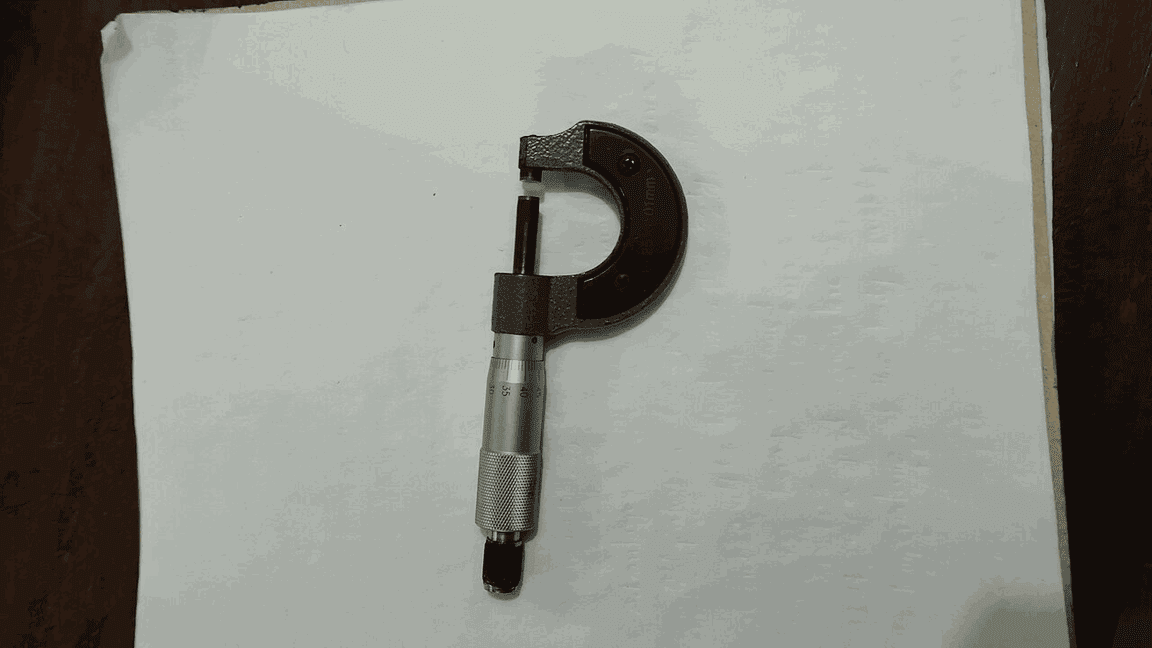
两台激光测径仪完成年度校准
7 月 1 日,恩德模具两台激光测径仪完成年度校准,0.05-3.00 毫米量程的最大允许误差为 0.0005 毫米。校准记录编号 JL-2026-0701,有效期 12 个月。
第二台超声波研磨机投入生产
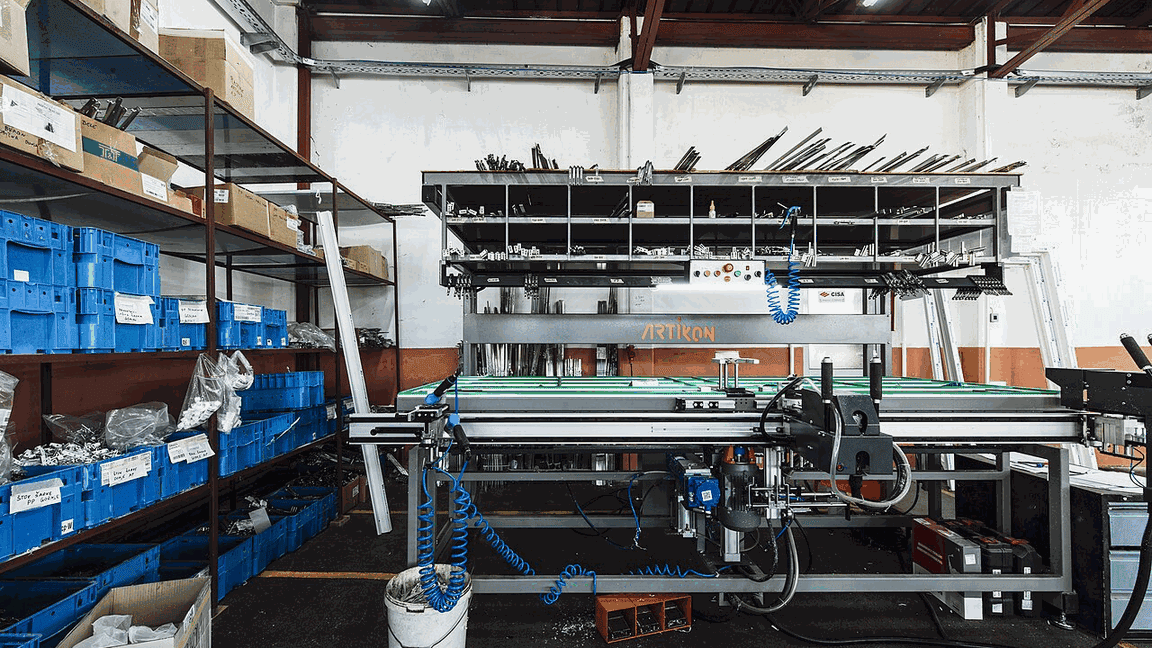
6 月 12 日,恩德模具第二台超声波研磨机完成调试,微细模月产能从 150 只提升到 220 只。新设备投用后微细模交期从 15 个工作日缩短到 12 个。
焊丝模线速提升到 28 米每秒的测试
5 月 25 日,恩德模具在客户焊丝线上完成 28 米每秒线速测试,CD 聚晶模连续运行 8 小时无粘铜。测试用 ER50-6 焊丝 1.20 毫米,模前加 5 微米过滤。
询价前常问的五个问题
起订量、资料、修模、质保与试拉,逐条写明。
孔径 0.05 毫米的模具,最小起订量是多少?
单只起订,0.05-0.06 毫米规格交期 12 个工作日。同批 20 只以上按同一颗坯料加工,孔径极差可控制在 0.0008 毫米以内。
异型模需要客户提供什么资料?
提供截面图或样件即可,图上需标注对角、对边与圆角三项尺寸。我们 24 小时内回孔型图,测绘样件需要 3 个工作日。
修模收费怎么计算?
孔径 0.50 毫米以下每次 80 元,0.50-2.00 毫米每次 120 元,2.00 毫米以上每次 180 元。质保期内非人为损坏的首次修模免费。
质保期多长,覆盖哪些情况?
聚晶模与硬质合金模 12 个月,天然金刚石模 6 个月。覆盖非人为损坏的孔径超差、崩口与孔壁凹坑,人为磕碰与超工况使用不在范围内。
能否提供样品试拉?
可以。异型模首件试拉 20 米并出 5 截面数据,涂漆模可寄样试涂 200 米,天然金刚石模试拉 50 米,试拉环节需 3 个工作日。
把线材参数发过来,24 小时内回孔型建议
提供进线与成品直径、材质与机台线速 4 项信息,我们核算减面率与模具规格。缺一项时按同类机台基准值先算,回单时间 24 小时。